煤矿防爆轨道转运车 安全高效的井下输送解决方案
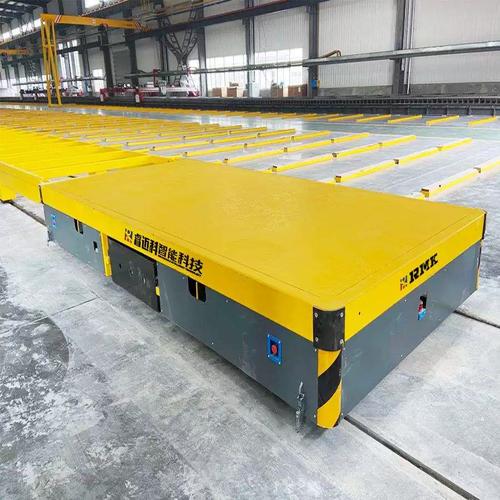
在煤矿及各类工矿企业的生产流程中,原材料、设备及成品的周转效率直接影响着整体运营效益。尤其在含有瓦斯、煤尘等爆炸性危险环境的煤矿井下,输送设备不仅需要具备强大的承载与运输能力,更必须满足严格的防爆安全标准。煤矿设备防爆轨道转运车(也称地轨输送车、轨道平板车)正是为此类严苛工况设计的专业输送机械设备,它在保障安全的前提下,实现了物料与设备的高效流转。
一、核心定位:专为危险环境设计的输送利器
煤矿防爆轨道转运车是一种沿着地面轨道行驶的物料搬运设备。其核心特征在于“防爆”与“轨道输送”的结合。不同于普通电动平车,该设备在电气系统上采取了特殊处理:电机、电控箱、操作手柄及照明装置等均采用防爆设计,有效隔绝电火花或高温表面与外部爆炸性气体的接触,从而消除引爆风险。这使得它成为煤矿井下大巷、采区上下山、井底车场以及地面有防爆要求的化工、仓库等场所不可或缺的输送机械。
二、主要构成与工作原理
该系统通常由轨道平板车本体、地面轨道系统、供电装置及控制系统四大部分组成。
- 车体结构:采用重型钢材焊接的平板式承载平台,台面平整且可根据需要加装护栏、V型架或定制工装,用于稳固放置原材料(如锚杆、钢梁、管道)或大型设备(如采煤机部件、液压支架)。
- 驱动与传动:防爆电机提供动力,通过减速机驱动车轮沿轨道运行。运行方式多为单轨双轮或双轨四轮,确保行驶平稳。
- 供电方式:常见的有防爆电缆卷筒供电、防爆滑触线供电以及蓄电池供电。用户在选用时需根据运输距离和巷道条件选择最安全的供电方案。
- 防爆控制:操作方式可为随车手柄控制或无线遥控。控制系统具备过载保护、短路保护及防爆联锁功能,确保在异常情况下自动停机。
工作时,操作人员通过防爆按钮或遥控器发出指令,电机驱动车轮转动,带动平板车沿铺设在巷道地面的轨道前进或后退,将物料从A点运送至B点。整个过程无需人工推动,既降低了劳动强度,又避免了因人力搬运造成的磕碰与安全隐患。
三、关键选型参数与优势特性
用户在选购煤矿防爆轨道转运车时,需重点关注以下参数:
- 载重能力:从几吨到上百吨不等,常见规格有5t、10t、20t、30t、50t。需根据最大单件物料重量及台面尺寸确定。
- 轨距与轨道要求:轨距通常为600mm、762mm、900mm,需与现场已铺设或计划铺设的轨道相匹配。
- 防爆等级:需符合煤矿井下I类防爆标准(如ExdI),或根据地面厂区要求选择II类防爆。
- 运行速度:一般为0-30m/min,可根据运输节拍调整。
- 控制方式:防爆手柄线控、防爆遥控或PLC自动控制。
相较于传统运输方式(如矿车、绞车牵引),该设备的优势十分明显:
- 安全可靠:彻底消除电气引燃风险,并减少因轨道运输造成的挤压、跑车等事故。
- 高效灵活:可点对点直达运输,无需中转转运,且可根据需要多车编组或与转载设备衔接。
- 承载强大:平板台面可承载超大、超重物料,且的高度通常较低,便于装卸。
- 适应性强:可在弯道、坡道及狭窄巷道内运行,轨道铺设成本低,维护简便。
四、典型应用场景与操作维护要点
该输送机械设备广泛应用于:
- 煤矿井下:运输支护材料、刮板机中部槽、电缆、管路等。
- 地面选煤厂、化工厂:防爆区域内搬运原料桶、包装成品。
- 隧道工程与地下仓库:配合盾构机出渣或管片运输。
为确保设备长期稳定运行,需注意以下维护要点:
- 轨道维护:定期清理轨道表面的煤泥、碎石,检查轨距及接头平整度,防止车辆脱轨。
- 防爆检查:每月检查防爆外壳是否有裂纹、紧固螺栓是否松动,电缆引入装置是否密封良好。严禁在井下带电打开防爆腔。
- 电池保养:对于蓄电池式车型,应在专用防爆充电硐室内充电,保持电池通风、散热,并定期检查电解液(铅酸电池)或电池管理系统(锂电池)。
- 制动系统:定期测试机械制动与电气制动的可靠性,确保在坡道上能可靠驻车。
五、
煤矿设备防爆轨道转运车作为一款专为危险环境设计的机械设备地轨输送车,通过将防爆技术与轨道平板车结构有机融合,成功解决了煤矿井下及化工防爆区域物料周转的安全与效率难题。随着智能化矿山建设的推进,未来该设备还将集成精确定位、自动驾驶与远程监控功能,进一步降低人员暴露风险,提升输送系统的自动化水平。对于任何需要在地面轨道上安全搬运沉重原材料或设备的工矿企业而言,选择合规、高品质的防爆轨道平板车,无疑是保障安全生产、提高运输效率的明智投资。
如若转载,请注明出处:http://www.mhschina.com/product/8.html
更新时间:2026-11-01 16:46:51